وبلاگ
علت ایجاد حباب روی سینک تولیدی از یک نقطه ثابت
مقدمه
در تولید سنگ مصنوعی، سینک گرانیتی، روشویی و صفحات سالید سرفیس، دستیابی به سطحی صاف، متراکم و بدون حباب، تنها به کیفیت رزین یا عملکرد میکسر وابسته نیست. یکی از عوامل مهمی که اغلب نادیده گرفته میشود، طراحی صحیح قالب و سیستم خروج هوا (Mold Venting) است.
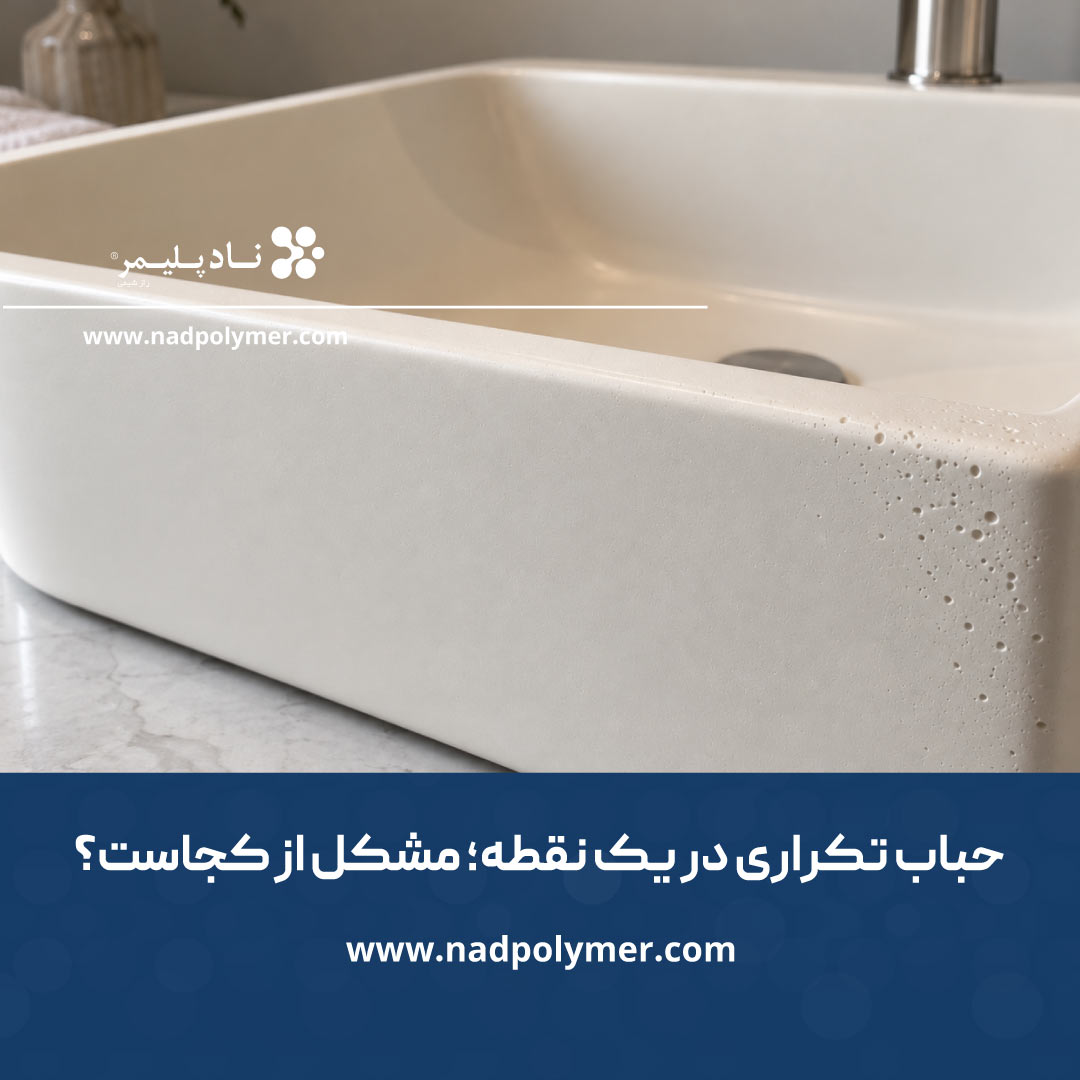
در هنگام قالبگیری، علاوه بر مخلوط رزین و فیلر، مقداری هوا نیز داخل حفره قالب وجود دارد. اگر این هوا مسیر مناسبی برای خروج نداشته باشد، در بخشهایی از قطعه محبوس شده و پس از پخت بهصورت حباب، تخلخل یا حفرههای سطحی ظاهر میشود.
در این مقاله بررسی میکنیم که تهویه قالب چیست، چرا اهمیت دارد و چگونه میتوان با اصلاح طراحی قالب، کیفیت محصولات کامپوزیتی را بهبود بخشید.
تهویه قالب چیست؟
تهویه قالب یا Mold Venting به مجموعه مسیرها و فضاهایی گفته میشود که به هوای داخل قالب اجازه میدهند هنگام ورود مخلوط رزین و فیلر از قالب خارج شود.
در واقع، هرچه مواد وارد قالب میشوند، هوا باید همزمان از مسیرهای مشخص خارج شود. اگر این اتفاق بهدرستی انجام نشود، هوا در نقاط مختلف قالب به دام میافتد.
چرا تهویه نامناسب باعث ایجاد حباب میشود؟
وقتی مخلوط وارد قالب میشود، حجم زیادی از هوای داخل قالب جابهجا میشود.
اگر مسیر خروج هوا وجود نداشته باشد یا بهدرستی طراحی نشده باشد، این هوا راهی برای فرار ندارد و در نهایت داخل قطعه محبوس میشود.
پس از ژل شدن و پخت رزین، این هوای محبوس بهصورت:
- حبابهای سطحی
- تخلخل داخلی
- حفره در گوشهها
- نقاط خالی
روی محصول مشاهده خواهد شد.
کدام قسمتهای قالب بیشتر مستعد حبس هوا هستند؟
در بسیاری از قالبها، نقاط زیر بیشترین احتمال تجمع هوا را دارند:
- گوشههای تیز
- لبههای بلند
- نقاط انتهایی مسیر جریان مواد
- قسمتهای عمیق قالب
- محل تغییر ناگهانی ضخامت قطعه
اگر برای این بخشها مسیر خروج هوا در نظر گرفته نشود، احتمال ایجاد عیب افزایش پیدا میکند.
نشانههای تهویه نامناسب قالب:
- حبابها همیشه در یک محل ثابت ظاهر میشوند.
- تمام قطعات تولیدی یک عیب مشابه دارند.
- با تغییر رزین یا تنظیم میکسر، مشکل برطرف نمیشود.
- حفرهها بیشتر در گوشهها یا انتهای مسیر جریان دیده میشوند.
- کیفیت سطح در بخشهای خاصی از قطعه پایینتر است.
این الگوی تکرارشونده، یکی از مهمترین نشانههای ایراد در سیستم تهویه قالب است.
چگونه این مشکل را برطرف کنیم؟
در جدول عیبیابی نادپلیمر، راهکار اصلی این مشکل بهبود طراحی سیستم خروج هوای قالب معرفی شده است.
برای این منظور میتوان اقدامات زیر را انجام داد:
- بازنگری در طراحی مسیرهای خروج هوا (Vent)
- ایجاد یا اصلاح شیارهای تهویه در نقاط بحرانی
- بررسی کامل قالب از نظر گرفتگی یا آلودگی مسیرهای خروج هوا
- اطمینان از خروج کامل هوا پیش از تکمیل فرآیند قالبگیری
در برخی موارد، حتی ایجاد یک شیار تهویه کوچک در محل مناسب میتواند کیفیت قطعه را بهطور محسوسی بهبود دهد.
اقدامات پیشگیرانه
برای جلوگیری از مشکلات ناشی از تهویه نامناسب قالب:
- هنگام طراحی قالب، مسیر خروج هوا را همزمان با مسیر ورود مواد در نظر بگیرید.
- پس از هر دوره تولید، شیارهای تهویه را تمیز کنید تا با رزین یا آلودگی مسدود نشده باشند.
- در صورت تغییر طراحی محصول، عملکرد سیستم تهویه قالب را نیز ارزیابی کنید.
- اگر حبابها همیشه در یک نقطه ظاهر میشوند، قبل از تغییر فرمولاسیون، قالب را بررسی کنید.
اشتباه رایج تولیدکنندگان
یکی از اشتباهات رایج این است که پس از مشاهده حباب در یک ناحیه مشخص از قطعه، تولیدکننده بلافاصله نوع رزین، مقدار شتابدهنده یا شرایط اختلاط را تغییر میدهد.
اما اگر محل ایجاد حباب در تمام قطعات یکسان باشد، احتمال زیادی وجود دارد که مشکل از طراحی قالب باشد، نه از مواد اولیه.
به همین دلیل، پیش از هر تغییری در فرمولاسیون، باید عملکرد قالب و مسیرهای خروج هوا بررسی شود.
نکته فنی نادپلیمر
در فرآیند قالبگیری، هوا نیز مانند مواد نیاز به مسیر حرکت دارد. اگر تنها به جریان رزین توجه شود و برای خروج هوا برنامهریزی نشود، حتی بهترین رزین و دقیقترین فرآیند اختلاط نیز نمیتوانند از ایجاد تخلخل جلوگیری کنند. طراحی مناسب قالب، بخشی جداییناپذیر از کیفیت محصول نهایی است.
جمعبندی
تهویه نامناسب قالب یکی از عوامل مهم ایجاد حباب و تخلخل در تولید سنگ مصنوعی و محصولات کامپوزیتی است. در بسیاری از موارد، مشکل نه از رزین و نه از اختلاط، بلکه از ناتوانی قالب در خروج هوای محبوس ناشی میشود.
با طراحی صحیح مسیرهای تهویه، نگهداری مناسب قالب و بررسی منظم عملکرد سیستم خروج هوا، میتوان کیفیت سطح، استحکام و یکنواختی محصولات را بهبود داد و میزان ضایعات را بهطور قابل توجهی کاهش داد.
